Выбор технологии лазерной резки металлов: критерии и технические особенности
Промышленная обработка листового проката требует высокой точности позиционирования и минимального термического воздействия на края детали. Физические принципы взаимодействия сфокусированного луча с поверхностью заготовки определяют чистоту реза, отсутствие деформаций и скорость выполнения технологического цикла. Выбор конкретного оборудования зависит от химического состава сплава, его толщины, а также требуемых допусков по геометрии. Технологический процесс, при котором резка металла лазером осуществляется с использованием вспомогательного газа, позволяет минимизировать образование грата и исключить необходимость вторичной механической обработки кромок. Инженерный подход к подбору режима резания подразумевает расчет плотности мощности потока фотонов, который должен превышать порог испарения материала, сохраняя при этом целостность кристаллической решетки в околошовной зоне. Игнорирование этих параметров приводит к появлению микротрещин и изменению структуры металла, что критично для ответственных конструкций.
Эффективность раскроя определяется не только мощностью источника излучения, но и типом используемого лазера: оптоволоконного или углекислотного. Оптоволоконные системы показывают высокую производительность при работе с тонким и среднетолстым металлопрокатом, обеспечивая при этом низкие эксплуатационные затраты. В свою очередь, газовые лазеры сохраняют актуальность для специфических задач, связанных с обработкой материалов, чувствительных к длине волны излучения. Оценка экономической целесообразности перехода на лазерную технологию включает анализ коэффициента использования материала, который при данном способе обработки достигает максимальных значений за счет узкого реза и возможности плотной компоновки деталей на листе. Правильное понимание физико-химических свойств обрабатываемого сырья позволяет оптимизировать параметры давления вспомогательного газа и скорость перемещения головки, обеспечивая стабильное качество выпускаемой продукции без привлечения дополнительных трудовых ресурсов.
Принципы работы технологии лазерной резки металла
Производственные процессы часто требуют высокой точности при обработке заготовок, где каждый миллиметр определяет качество готового изделия. Эффективность работы оборудования напрямую зависит от физических свойств излучения, которое воздействует на поверхность материала. Выбор между различными типами источников энергии основывается на их способности поглощаться металлом и формировать узкий, чистый контур детали.

Волоконные системы генерируют излучение с длиной волны 1,06–1,08 мкм. Согласно исследованиям в области лазерной обработки материалов, такая длина волны обеспечивает интенсивное поглощение энергии цветными металлами, включая медь и алюминий. В отличие от них, газовые CO2-излучатели работают на длине волны 10,6 мкм, что требует иных настроек для достижения аналогичного результата. Резка металла лазером волоконного типа демонстрирует преимущество именно за счет высокой плотности энергии в зоне воздействия.
На заметку: При работе с высокоотражающими цветными металлами, такими как медь или алюминий, волоконные лазеры показывают значительно меньший риск обратного отражения излучения в оптическую систему по сравнению с CO2-установками.
Технические показатели и производительность
Скорость процессов зависит от мощности оборудования и физики взаимодействия луча с листом. Применение установки мощностью 3 кВт при работе с низкоуглеродистой сталью позволяет достигать показателей производительности, которые в 2–3 раза выше результатов, демонстрируемых CO2-аналогами той же мощности. Такие данные подтверждаются отраслевыми отчетами по промышленной обработке материалов, акцентирующими внимание на качестве фокусировки потока.
Технология обеспечивает минимальную ширину реза, что критично для сложной геометрии деталей. При обработке тонколистовой стали толщиной 1 мм размер керфа составляет от 0,1 до 0,2 мм. Высокая точность контурной обработки достигается благодаря физическим характеристикам волоконного лазера, недоступным для многих механических методов раскроя. Приведенные параметры соответствуют техническим регламентам современного оборудования для лазерной резки металла.
Факторы выбора метода обработки
Оптимальный выбор способа раскроя зависит от совокупности технических требований к конечному продукту. Использование волоконных систем оправдано при необходимости:
- Повышения скорости резки углеродистой стали толщиной до 15–20 мм.
- Достижения минимальной ширины реза при работе с тонким листом.
- Эффективного поглощения энергии при раскрое алюминиевых сплавов.
Правильная настройка параметров позволяет минимизировать затраты на вторичную обработку кромок. Резка металла лазером требует учета не только мощности, но и специфики поглощения излучения конкретным типом сплава. Анализ физических ограничений оборудования помогает исключить брак и повысить общую эффективность производства. Качественная резка металла лазером обеспечивает стабильный результат при серийном выпуске деталей любой сложности.
Ключевые факторы выбора лазерного оборудования для производства
Выбор станка для обработки листового проката требует учета физических свойств материала и планируемой производительности. Ошибки при подборе мощности источника приводят к снижению скорости обработки или невозможности прорезать заготовку заданной толщины. Технические характеристики оборудования должны соответствовать производственным задачам, иначе эксплуатационные расходы превысят ожидаемую прибыль.
Мощность лазерного источника является определяющим параметром, влияющим на допустимую толщину заготовки. Согласно техническим рекомендациям производителей, для эффективной работы с углеродистой и нержавеющей сталью до 6 мм достаточно 1,5–3 кВт. Увеличение толщины до 12 мм требует мощности 6–10 кВт, а для работы с металлом от 20 мм необходимы источники с показателями от 12 до 20 кВт и выше. Резка металла лазером требует корректного сопоставления этих параметров с типом металла.
На заметку: При расчете мощности лазера всегда закладывайте запас в 15–20%, чтобы оборудование работало не на пределе своих возможностей — это значительно продлевает срок службы линз и защитных стекол.
Особенности обработки цветных металлов и точность позиционирования
Алюминий и медь обладают высокой отражающей способностью и теплопроводностью, что усложняет процесс раскроя. Для сохранения стабильной скорости при работе с данными материалами требуется мощность в 1,5–2 раза выше, чем при работе со сталью аналогичной толщины. Игнорирование этого фактора приводит к перегреву линзы и нестабильному результату.
Точность изготовления деталей зависит от качества механических компонентов и системы управления станком. Современные установки с ЧПУ обеспечивают точность позиционирования в пределах ±0,03–0,05 мм. Этот показатель критичен при выполнении сложных контуров, где малейшее отклонение ведет к браку всей партии изделий. Оптимальный выбор станка базируется на следующих технических критериях:
- Соответствие мощности источника типу и максимальной толщине обрабатываемого металла.
- Наличие системы ЧПУ с поддержкой актуальных алгоритмов коррекции фокуса и давления газа.
- Качество направляющих и приводов, влияющее на точность позиционирования при высоких скоростях.
- Тип исполнения корпуса, обеспечивающий безопасность оператора при интенсивной эксплуатации.
Профессиональная резка металла лазером предполагает настройку параметров давления вспомогательного газа в зависимости от марки сплава. Регулярная проверка состояния оптического тракта и параметров фокуса предотвращает преждевременный износ оборудования. Правильно настроенная резка металла лазером гарантирует повторяемость размеров при серийном производстве деталей. Финальное качество кромок напрямую зависит от соблюдения регламента обслуживания узлов станка.
| Тип материала | Толщина заготовки (мм) | Рекомендуемая мощность (кВт) |
|---|---|---|
| Углеродистая сталь | До 6 мм | 1,5–3 кВт |
| Нержавеющая сталь | До 6 мм | 1,5–3 кВт |
| Сталь (углеродистая/нержавеющая) | До 12 мм | 6–10 кВт |
Сравнение волоконных и углекислотных лазеров: что выбрать
Выбор между двумя основными технологиями напрямую определяет экономическую эффективность предприятия. Производственные задачи диктуют жесткие требования к скорости и себестоимости, поэтому техническое оснащение цеха требует оценки реальных эксплуатационных показателей. Практика показывает, что эффективность оборудования зависит от типа обрабатываемого материала и его толщины.

Волоконный лазер демонстрирует значительное превосходство при обработке тонколистовых материалов. Согласно данным отраслевых тестов 2024 года, резка нержавеющей стали толщиной до 6 мм на волоконных установках происходит в 2–3 раза быстрее, чем на CO2-аналогах той же мощности. В частности, показатели скорости достигают 40–50 м/мин против 15–20 м/мин у газовых систем. Подобный раскрой листового металла сокращает время производственного цикла и увеличивает пропускную способность цеха.
Эксплуатационные параметры и энергоэффективность
Энергозатраты являются основной статьей расходов при длительной эксплуатации оборудования. Волоконные источники обладают КПД преобразования электроэнергии в излучение на уровне 30–40%, тогда как у газовых систем этот показатель не превышает 10–15%. В результате потребление электричества при работе волоконного лазера составляет лишь 30–50% от затрат энергии, необходимых для питания CO2-установки с аналогичными параметрами выходной мощности.
Снижение накладных расходов при использовании волоконных технологий обеспечивается за счет упрощенной конструкции оптического тракта. Основные отличия в стоимости владения включают следующие факторы:
- Отсутствие затрат на покупку и замену газовых смесей, необходимых для работы CO2-лазеров.
- Исключение расходов на периодическое обслуживание зеркал и турбин, которые подвержены износу в газовых системах.
- Сокращение суммарных операционных затрат на 40–60% по сравнению с традиционными газовыми установками.
Профессиональная резка металла лазером требует учета специфики обслуживания каждой системы. Для волоконных источников характерна долговечность диодных модулей, что делает их предпочтительными для серийного выпуска деталей. Газовые аналоги сохраняют актуальность в специфических нишах, где важна работа с определенными толщинами, однако общая стоимость часа работы делает их менее конкурентоспособными. Качественная резка металла лазером волоконного типа обеспечивает стабильность параметров при интенсивной нагрузке.
Окончательный выбор технологии зависит от номенклатуры изделий. Если услуги лазерной резки ориентированы на высокую скорость обработки тонких листов, волоконные системы показывают лучшие результаты. При необходимости обработки широкого спектра материалов и высоких требований к качеству кромки на больших толщинах, целесообразно сопоставить текущие затраты на расходные материалы. Правильно подобранная резка металла лазером минимизирует простои оборудования и снижает стоимость единицы готовой продукции.
Влияние толщины и типа металла на настройки процесса резки
Корректировка рабочих параметров напрямую определяет качество торцевой поверхности и производительность обработки. При работе с углеродистой сталью толщиной 10 мм волоконный лазер мощностью 2 кВт обеспечивает скорость 2,5–3,5 м/мин, тогда как CO2-аналог выдает лишь 1,8–2,2 м/мин. Указанные различия обусловлены физикой поглощения излучения разными типами источников. Резка металла лазером требует точной калибровки фокусного расстояния и давления вспомогательного газа, так как даже минимальное отклонение ведет к появлению грата или изменению геометрии детали.
Особенности обработки цветных металлов и нержавеющей стали
Отражательная способность материалов существенно влияет на выбор режимов. Медь, обладающая 95% коэффициентом отражения в ИК-диапазоне, ограничивает предельную толщину обработки до 15 мм при мощности 6 кВт. Напротив, резка алюминия лазером на аналогичном оборудовании позволяет работать с листами до 25–30 мм. Технические регламенты указывают на необходимость учета этих свойств для предотвращения перегрева оптики и нестабильного прожога материала.
Для оптимизации раскроя листового металла из нержавеющей стали необходимо учитывать следующие параметры давления азота:
- При толщине до 6 мм оптимальное давление газа составляет 10–12 бар.
- При увеличении толщины свыше 15 мм требуется подъем давления до 16–20 бар.
Соблюдение этого диапазона давления гарантирует чистоту кромки и отсутствие окислительных процессов. Профессиональная резка металла лазером базируется на строгом соблюдении этих пороговых значений. Игнорирование данных рекомендаций приводит к потере качества поверхности, требующей последующей механической доработки.
Стабильность процесса зависит от соответствия мощности лазерного источника физическим характеристикам сплава. Использование волоконного лазера для высокоотражающих материалов требует корректного выбора длины волны и вспомогательного газа. Качественная резка металла лазером возможна только при условии, что оператор учитывает теплопроводность и поглощающую способность конкретного сплава. Финальный результат зависит от баланса скорости, мощности и давления, настроенных под конкретный тип материала.
Критерии оценки качества реза и минимизация производственного брака
Контроль геометрии кромки после завершения цикла обработки определяет пригодность готовой детали для последующей сборки. Отклонения в углах или избыточный наплыв металла на нижней стороне листа требуют дополнительной механической зачистки, что увеличивает себестоимость изделия. Технологические службы опираются на международные протоколы для классификации результатов, полученных при раскрое листового металла.
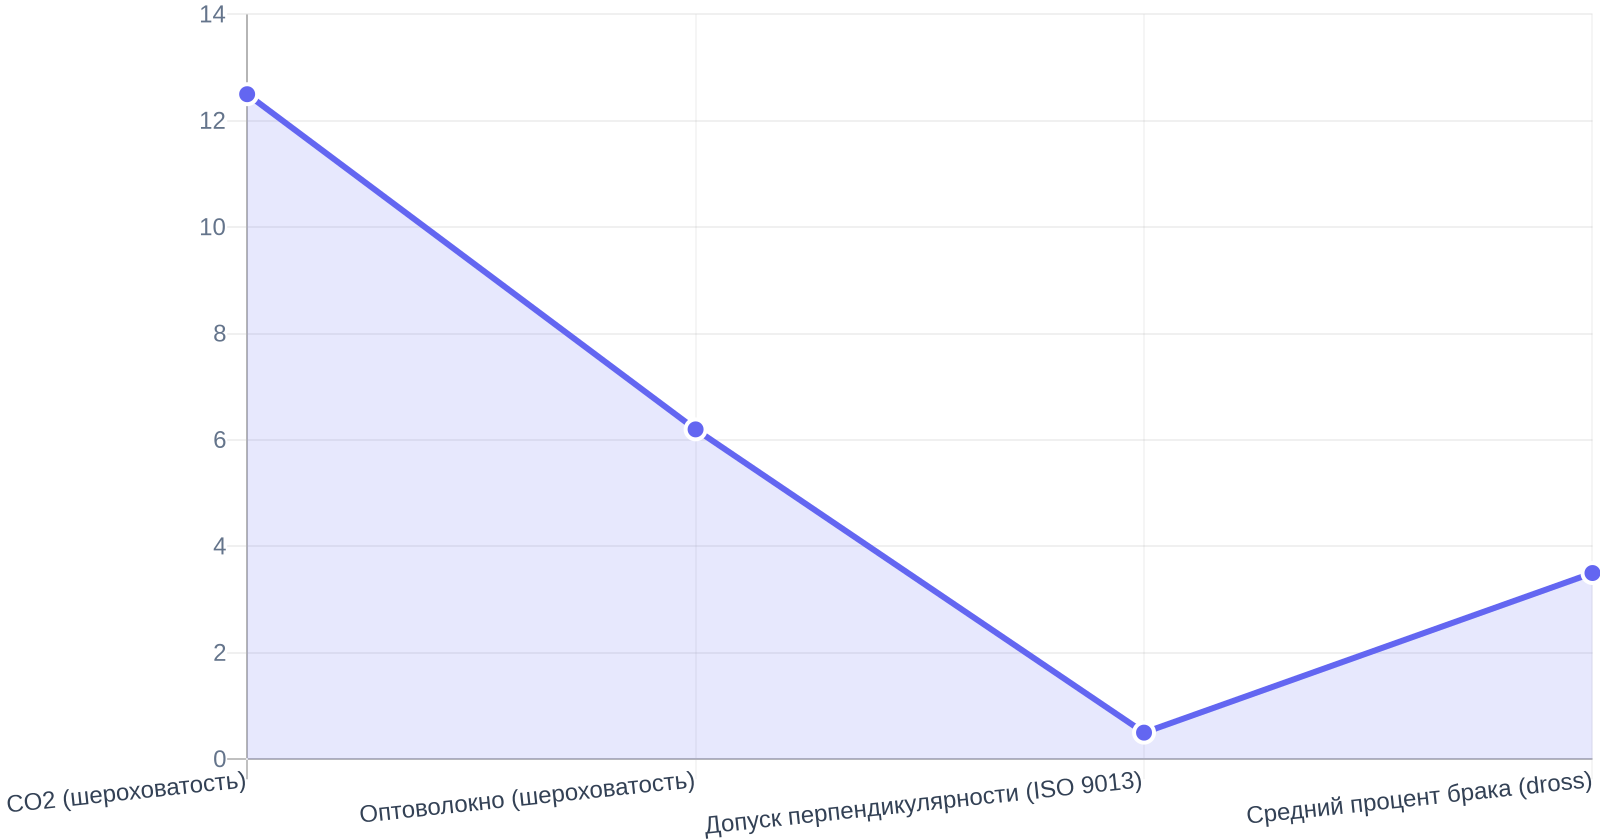
Стандартизация точности по ISO 9013:2017
Международный стандарт ISO 9013:2017 устанавливает четыре класса точности для термических методов обработки. Первый класс считается эталонным, обеспечивающим минимальные допуски для изделий с высокими требованиями к сопряжению поверхностей. Резка металла лазером в данном режиме подразумевает жесткие ограничения:
- Перпендикулярность кромки должна сохраняться в пределах менее 0,04 мм при толщине заготовки до 10 мм.
- Средняя шероховатость поверхности (Rz) ограничивается значением 12,5 мкм.
Соблюдение этих параметров гарантирует отсутствие деформаций, критичных для точного машиностроения. Превышение данных показателей переводит операцию в более низкие классы точности, что делает невозможным использование деталей в ответственных узлах без доработки.
Факторы образования грата и методы контроля
Вероятность появления облоя напрямую зависит от выбора вспомогательного газа и стабильности процесса. При работе с углеродистыми сплавами на волоконных установках использование азота минимизирует дефекты, ограничивая образование грата уровнем менее 5% случаев согласно данным исследований, представленных в журнале Journal of Laser Applications. Использование кислорода в качестве рабочего газа провоцирует интенсивную экзотермическую реакцию. В таких условиях резка металла лазером требует филигранной настройки скорости подачи, так как вероятность появления нежелательных наплывов возрастает до 15–20%.
Снижение процента брака достигается за счет корректного подбора режимов под конкретный тип материала. Лазерная резка металла при работе с инертными газами обеспечивает чистую кромку, готовую к окраске или сварке без абразивной обработки. Операторы, отслеживающие влияние химического состава сплава на процесс горения, добиваются стабильного качества даже на сложных контурах. Оптимизация параметров давления газа и мощности излучения остается основным инструментом минимизации производственных потерь, когда выполняется регулярная резка металла лазером на высоких скоростях.
| Класс точности | Стандарт | Назначение |
|---|---|---|
| Класс 1 | ISO 9013:2017 | Эталонный (высокие требования) |
| Классы 2-4 | ISO 9013:2017 | Стандартные допуски |
Часто задаваемые вопросы
В чем главное преимущество лазерной резки перед механической?
Лазер обеспечивает высокую точность реза и минимальную зону термического влияния. Это исключает деформацию заготовки и необходимость сложной финишной обработки кромок.
Можно ли резать лазером цветные металлы, например, медь?
Как толщина листа влияет на выбор мощности лазера?
Чем толще металл, тем выше должна быть мощность источника для обеспечения качественного проплавления. Для тонкого листа достаточно 1-2 кВт, для плит от 20 мм требуются установки от 6 кВт.
Влияет ли газ на качество реза металла?
Выбор газа критичен: кислород ускоряет процесс для черных сталей, а азот обеспечивает чистый рез без окисления. Аргон применяется для редких сплавов, требующих инертной среды.
Требуется ли шлифовка краев после лазерной резки?
В большинстве случаев кромка получается гладкой и не требует доработки. Однако для ответственных деталей с высокими требованиями к шероховатости может потребоваться легкая зачистка.
Об авторе

Виктор Соколов — инженер-технолог по лазерной обработке металлов
Виктор посвятил более десяти лет изучению процессов термической резки и внедрению высокоточных технологий на производстве. За свою карьеру он успешно реализовал свыше пятисот сложных проектов, помогая предприятиям оптимизировать расход сырья и повысить качество изделий. Его экспертные знания базируются на многолетней практике работы с различным металлопрокатом и современным станочным оборудованием.
- Автор семи научных статей по методам промышленной металлообработки.
- Действующий член профильной ассоциации инженеров с 2017 года.
Выбор метода лазерной резки зависит от физико-химических свойств конкретного сплава и требуемой чистоты кромки. Оптимальные параметры процесса определяются толщиной заготовки, необходимой скоростью производства и допустимым уровнем термической деформации металла. Учет этих технических характеристик позволяет минимизировать брак и снизить себестоимость конечного изделия.
Важно помнить, что технический прогресс оборудования часто нивелирует преимущества устаревших методик обработки. Иногда переход на более мощный оптоволоконный излучатель оказывается экономически эффективнее, чем попытки адаптировать старые режимы под новые типы листового проката.
Источники
- Stanki.ru. Станки лазерной резки металла с ЧПУ. Каталог оборудования, 2024–2026.
- Международная организация по стандартизации. ISO 9013:2017. Термическая резка. Классификация термической резки. Геометрические характеристики изделий и допуски качества, 2017.
- Steen, W. M., & Mazumder, J. Лазерная обработка материалов (4-е издание). Springer Science & Business Media, 2010.
- IPG Photonics. Волоконные лазеры для промышленной обработки материалов. Раздел «Сравнение производительности резки», 2019.
- Trumpf. Технический регламент и спецификации оборудования серии TruLaser (модели 3030/5030). Спецификация технологических данных, 2021.
- European Laser Association. Аналитические отчеты по производительности и стоимости владения оборудованием. Отчеты отраслевых изданий The Fabricator, Laser Focus World, 2023–2025.
- Журнал The Fabricator. Волоконные против CO2-лазеров: передовые методы резки (сравнительные тесты), 2024.